OEE verbeteren: wat het is, hoe je rekent en waar je begint
Door Jorg Hendrikx, CEO, VlegelGepubliceerd op Bijgewerkt op Leestijd: 6 min
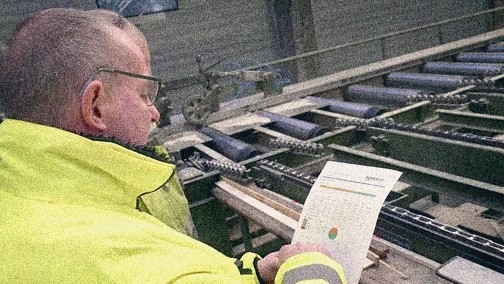
OEE (Overall Equipment Effectiveness) toont welk deel van je geplande productietijd echt goede producten oplevert. Een OEE van 72% betekent: van elke 100 geplande minuten leveren er 72 goede producten op, aan volle snelheid. De andere 28 minuten verlies je aan stilstand, trager draaien of afkeur.
Wat meet OEE?
OEE combineert drie soorten verlies:
- Beschikbaarheid: hoeveel van de geplande tijd draait de machine echt? Hier tellen stilstand, storingen en omstellen.
- Prestatie: draait ze aan de snelheid die ze zou moeten halen? Hier tellen trager draaien en microstops.
- Kwaliteit: welk deel van wat ze maakt, is goed? Hier tellen afkeur en herwerk.
Hoe bereken je OEE?
| Factor | Formule |
|---|---|
| Beschikbaarheid | draaitijd ÷ geplande productietijd (draaitijd = geplande productietijd − stilstand) |
| Prestatie | (ideale cyclustijd × aantal gemaakte stuks) ÷ draaitijd |
| Kwaliteit | goede stuks ÷ aantal gemaakte stuks |
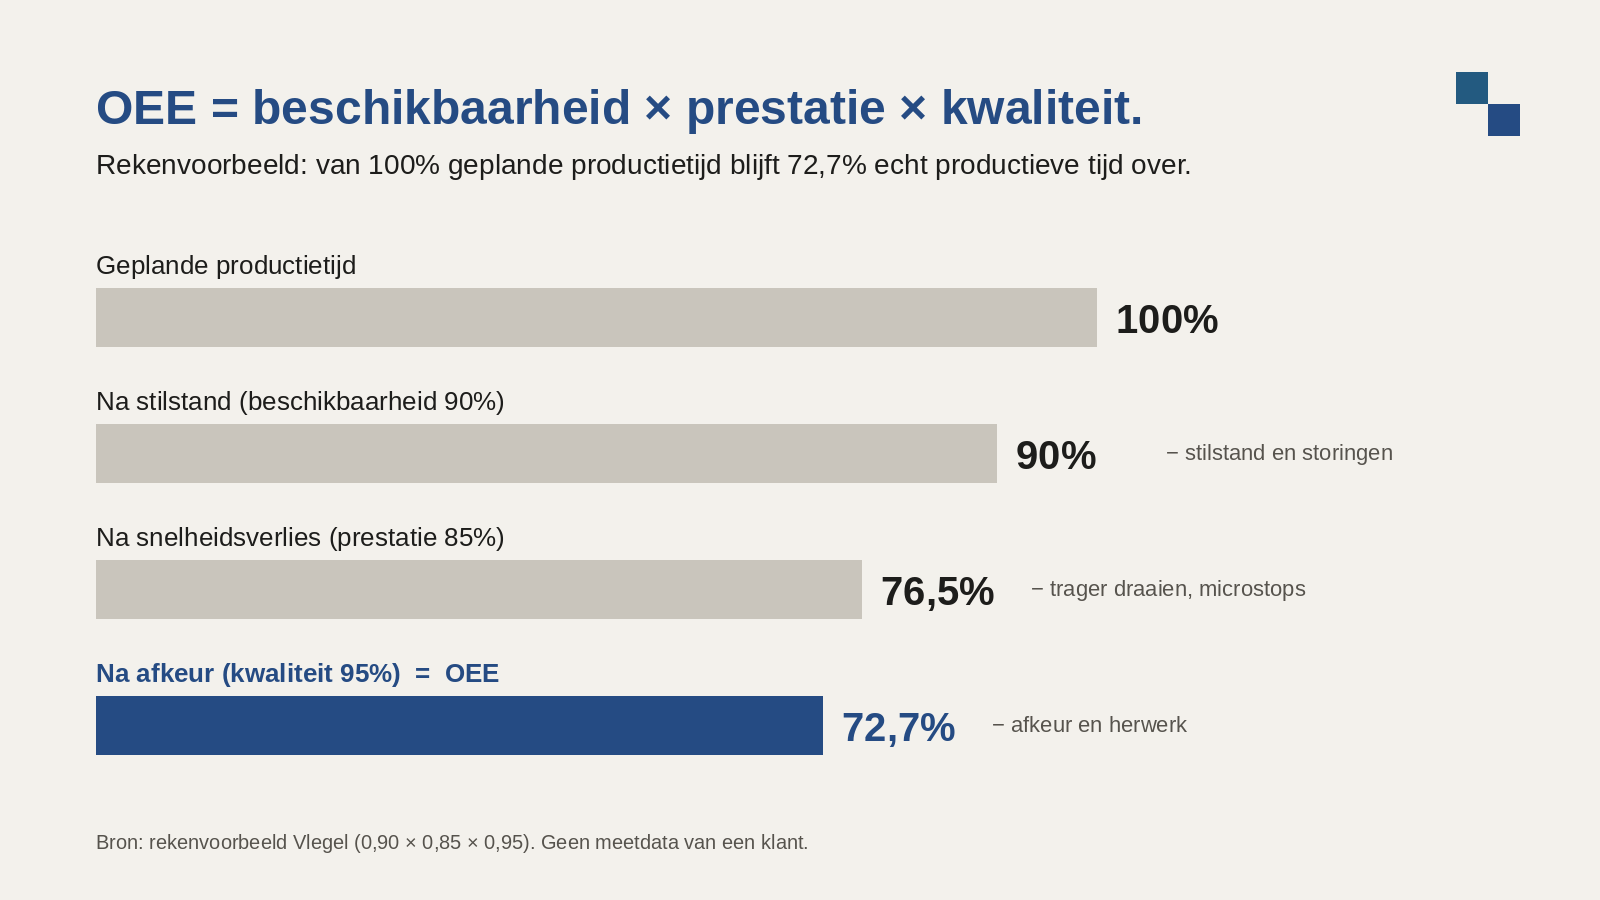
Een rekenvoorbeeld: beschikbaarheid 90%, prestatie 85% en kwaliteit 95%.
0,90 × 0,85 × 0,95 = 72,7% OEE
Drie cijfers die elk "goed genoeg" lijken, geven samen een pak minder. Daarom is OEE nuttig: het toont verlies dat in elk apart cijfer verdwijnt.
Wat is een goede OEE?
Er is geen vast getal. 85% wordt vaak genoemd als wereldklasse. Maar de vergelijking die telt, is die met je eigen lijn van vorige maand. Een lijn met veel omstellingen haalt nooit de OEE van een lijn die het hele jaar hetzelfde product maakt.
Waarom loont het om OEE te meten?
- Je ziet waar je verliest. Stilstand, snelheid of afkeur: OEE toont welk van de drie het grootst is.
- Je haalt meer uit dezelfde machines. Elke procent OEE is productie die je niet hoeft te kopen met een extra lijn of ploeg.
- Je kwaliteit stijgt. Afkeur zit in het getal. Wat je meet, krijgt aandacht.
- Je beslist op cijfers. Een nieuwe machine, meer onderhoud of een andere planning? Met OEE per lijn vergelijk je in plaats van te gokken.
- Je verspilt minder. Minder afkeur en minder lege draaiuren betekenen minder energie en grondstof per goed product.
Waar begin je met OEE verbeteren?
Een OEE-project op alle lijnen tegelijk duurt lang en levert laat iets op. Begin klein:
- Kies één lijn en één vraag. Bijvoorbeeld: "Waarom valt lijn 3 stil?"
- Gebruik de data die er al is. De meeste machines en PLC's weten al wanneer ze draaien en hoeveel ze maken. Geef elk signaal een duidelijke naam en betekenis.
- Laat de operator de reden ingeven. Data toont dat een lijn stilstond, niet waarom. De operator weet het wel. Eén klik per stilstand volstaat.
- Toon het op één scherm. De operator ziet zijn eigen lijn, het management ziet alle lijnen naast elkaar.
- Werkt het? Neem de volgende lijn. De eerste lijn wordt het sjabloon voor de rest.
Er is een bijkomend voordeel. Elke stilstand met een reden is een stukje storingskennis dat niet meer alleen in iemands hoofd zit. Met genoeg historiek kan AI later bij een nieuwe stilstand een waarschijnlijke oorzaak voorstellen, op basis van wat er eerder gebeurde. De operator beslist. Zo wordt je OEE-data de basis voor Industrial AI.
Hoe pakte Sodiko het aan?
Drankenbottelaar Sodiko uit Diepenbeek zag dat zijn bottellijnen stilvielen, maar niet waarom. We begonnen bij de lijnen waar al data was. Vandaag draait er een shopfloor-app op vier lijnen: de machines leveren de data, de operator geeft aan zijn scherm de reden van elke stilstand in, en de app berekent de OEE per lijn. Lees de volledige case van Sodiko.
Hoe verhoudt OEE zich tot OOE, TEEP, MTTR en MTBF?
OEE kijkt naar de geplande productietijd. Andere cijfers kijken breder, of naar één deel:
| Cijfer | Wat het meet | Formule |
|---|---|---|
| OOE (Overall Operations Effectiveness) | Zoals OEE, maar tegenover alle tijd dat de fabriek open is, ook geplande stops | OEE × (geplande productietijd ÷ bedrijfstijd) |
| TEEP (Total Effective Equipment Performance) | Tegenover alle tijd op de kalender, 24/7 | OEE × (geplande productietijd ÷ kalendertijd) |
| MTTR (Mean Time to Repair) | Hoe lang een storing gemiddeld duurt | totale hersteltijd ÷ aantal storingen |
| MTBF (Mean Time Between Failures) | Hoe lang een machine gemiddeld draait tussen twee storingen | totale draaitijd ÷ aantal storingen |
Microstops zijn geen apart cijfer. Ze zitten in de prestatie. Wil je ze apart zien, registreer ze dan als eigen stilstandreden.
Conclusie
OEE toont hoeveel van je geplande tijd echt goede producten oplevert. De waarde zit niet in het getal, maar in de reden achter elk verlies. Begin op één lijn, laat de operator de reden ingeven en breid pas uit als het werkt.
Wil je weten waar jouw lijn tijd verliest? We kijken samen naar één lijn en zeggen je eerlijk wat je eerst moet meten. Plan een gesprek
Lees ook: Sodiko ziet nu waarom zijn bottellijnen stilvallen · Maatwerk of standaardsoftware? · Voor fabrieken
Bron: OEE.com, World-Class OEE
Veelgestelde vragen
Wat is OEE in één zin?
OEE is het percentage van je geplande productietijd dat echt goede producten oplevert, aan de snelheid die de machine zou moeten halen.
Hoe bereken je OEE?
Vermenigvuldig beschikbaarheid, prestatie en kwaliteit. Bijvoorbeeld 0,90 × 0,85 × 0,95 = 72,7%.
Wat is het verschil tussen OEE en TEEP?
OEE rekent met de geplande productietijd. TEEP rekent met alle tijd op de kalender, 24 uur per dag en 7 dagen per week. TEEP toont hoeveel capaciteit je onbenut laat.
Heb ik een MES nodig om OEE te meten?
Nee. Je kunt beginnen met de data die je machines al geven, plus een eenvoudig scherm waarop de operator de reden van een stilstand ingeeft.
Wat heeft OEE met AI te maken?
AI heeft data nodig met een naam, een betekenis en een context. Stilstanden met een reden zijn precies dat. Wie vandaag goed OEE meet, legt de basis om later AI oorzaken te laten voorstellen.