OEE verbessern: Was dahintersteckt, wie du rechnest und wo du anfängst
Von Jorg Hendrikx, CEO, VlegelVeröffentlicht am Aktualisiert am Lesezeit: 6 min
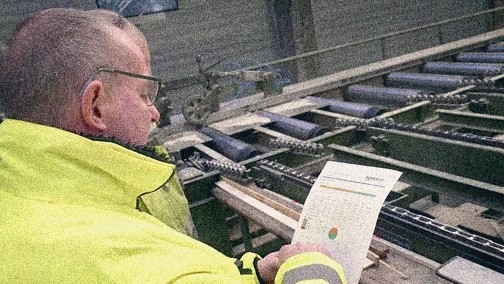
OEE (Overall Equipment Effectiveness) zeigt, welcher Anteil deiner geplanten Produktionszeit tatsächlich gute Produkte hervorbringt. Eine OEE von 72% bedeutet: Von 100 geplanten Minuten entstehen in 72 Minuten gute Produkte bei voller Geschwindigkeit. Die anderen 28 Minuten verlierst du durch Stillstände, langsameres Produzieren oder Ausschuss.
Was misst OEE?
OEE kombiniert drei Arten von Verlusten:
- Verfügbarkeit: Wie viel der geplanten Zeit läuft die Maschine tatsächlich? Hier zählen Stillstände, Störungen und Rüstzeiten.
- Leistung: Läuft sie mit der Geschwindigkeit, die sie erreichen sollte? Hier zählen langsameres Produzieren und Mikrostopps.
- Qualität: Welcher Anteil der produzierten Teile ist gut? Hier zählen Ausschuss und Nacharbeit.
Wie berechnest du OEE?
| Faktor | Formel |
|---|---|
| Verfügbarkeit | Laufzeit ÷ geplante Produktionszeit (Laufzeit = geplante Produktionszeit − Stillstandzeit) |
| Leistung | (ideale Zykluszeit × produzierte Stückzahl) ÷ Laufzeit |
| Qualität | Gutteile ÷ produzierte Stückzahl |
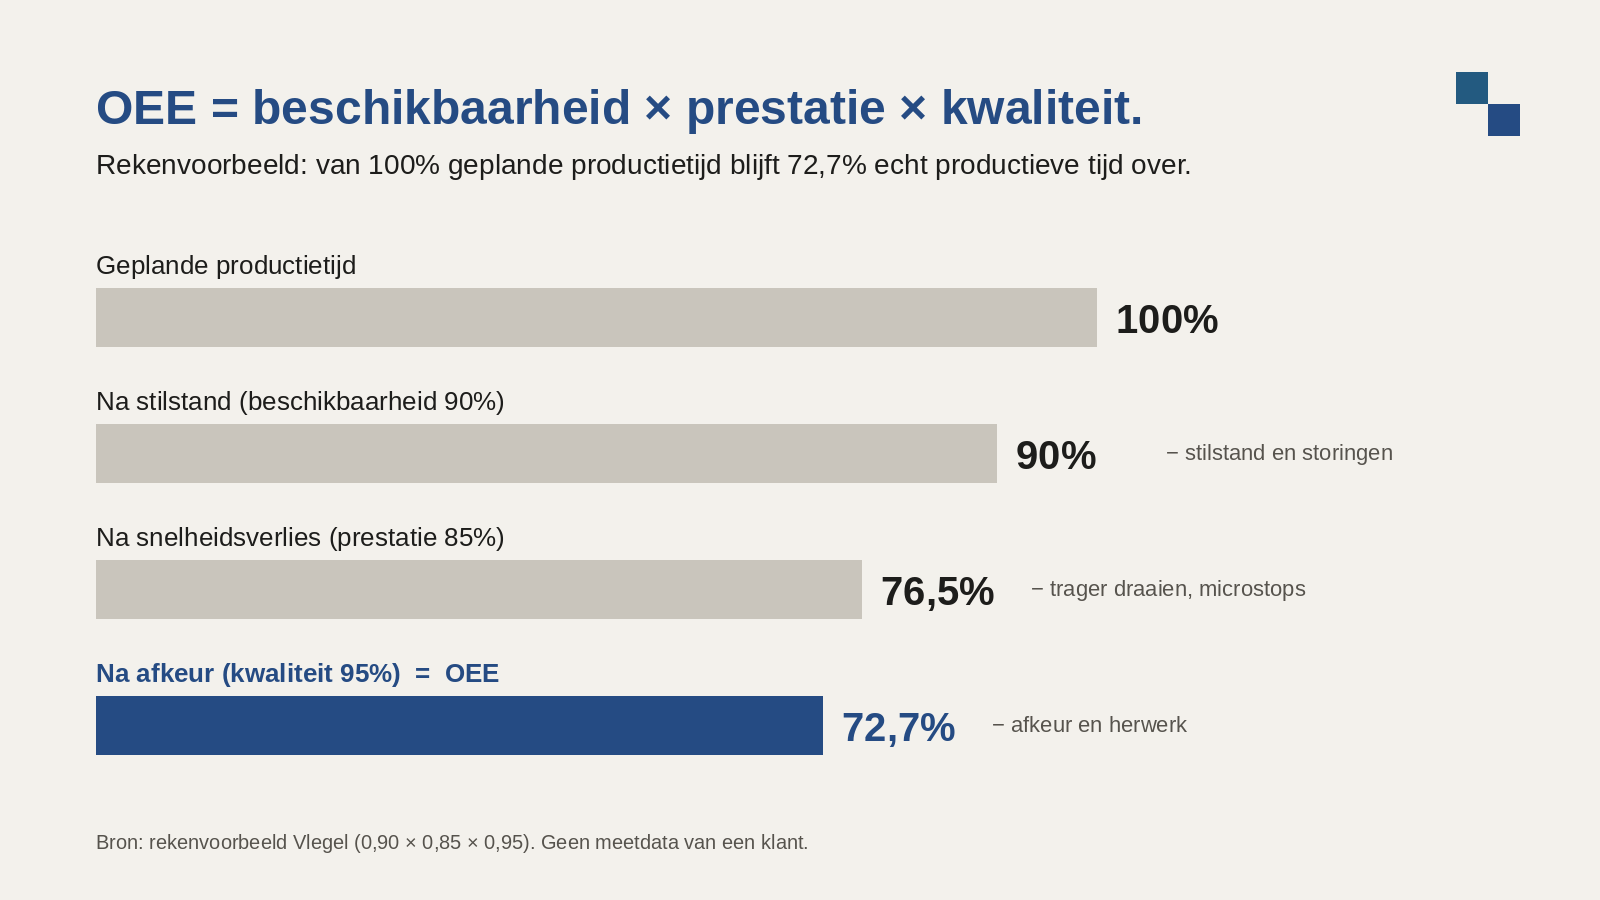
Ein Rechenbeispiel: Verfügbarkeit 90%, Leistung 85% und Qualität 95%.
0,90 × 0,85 × 0,95 = 72,7% OEE
Drei Werte, die einzeln „gut genug“ aussehen, ergeben zusammen deutlich weniger. Genau deshalb ist OEE nützlich: Sie macht Verluste sichtbar, die in den Einzelwerten untergehen.
Was ist eine gute OEE?
Es gibt keinen festen Wert. 85% gelten oft als Weltklasse. Doch der Vergleich, der zählt, ist der mit deiner eigenen Linie im letzten Monat. Eine Linie mit vielen Produktwechseln erreicht nie die OEE einer Linie, die das ganze Jahr dasselbe Produkt herstellt.
Warum lohnt es sich, OEE zu messen?
- Du siehst, wo du verlierst. Stillstand, Geschwindigkeit oder Ausschuss: OEE zeigt, welcher der drei Verluste am größten ist.
- Du holst mehr aus denselben Maschinen. Jeder Prozentpunkt OEE bedeutet Produktion, für die du keine zusätzliche Linie oder Schicht brauchst.
- Deine Qualität steigt. Ausschuss steckt in der Kennzahl. Was du misst, bekommt Aufmerksamkeit.
- Du entscheidest anhand von Zahlen. Eine neue Maschine, mehr Wartung oder eine andere Planung? Mit OEE pro Linie vergleichst du, statt zu raten.
- Du verschwendest weniger. Weniger Ausschuss und weniger Leerlauf bedeuten weniger Energie und Material pro Gutteil.
Wo fängst du an, OEE zu verbessern?
Ein OEE-Projekt auf allen Linien gleichzeitig dauert lange und liefert erst spät Ergebnisse. Fang klein an:
- Wähle eine Linie und eine Frage. Zum Beispiel: „Warum steht Linie 3 still?“
- Nutze die Daten, die schon da sind. Die meisten Maschinen und PLC wissen bereits, wann sie laufen und wie viel sie produzieren. Gib jedem Signal einen eindeutigen Namen und eine klare Bedeutung.
- Lass den Bediener den Grund eingeben. Daten zeigen, dass eine Linie stillstand, aber nicht warum. Der Bediener weiß es. Ein Klick pro Stillstand reicht.
- Zeig alles auf einem Bildschirm. Der Bediener sieht seine eigene Linie, das Management sieht alle Linien nebeneinander.
- Funktioniert es? Dann kommt die nächste Linie. Die erste Linie wird zur Vorlage für den Rest.
Es gibt einen weiteren Vorteil. Jeder Stillstand mit dokumentiertem Grund ist ein Stück Störungswissen, das nicht mehr nur in einem Kopf steckt. Mit genügend historischen Daten kann KI später bei einem neuen Stillstand eine wahrscheinliche Ursache vorschlagen. Grundlage ist das, was früher passiert ist. Der Bediener entscheidet. So werden deine OEE-Daten zur Basis für Industrial AI.
Wie ist Sodiko vorgegangen?
Getränkeabfüller Sodiko aus Diepenbeek sah, dass seine Abfülllinien stillstanden, aber nicht warum. Wir starteten bei den Linien, für die bereits Daten vorlagen. Heute läuft eine Shopfloor-App auf vier Linien: Die Maschinen liefern die Daten, der Bediener gibt am Bildschirm den Grund für jeden Stillstand ein, und die App berechnet die OEE pro Linie. Lies die vollständige Fallstudie zu Sodiko.
Wie hängt OEE mit OOE, TEEP, MTTR und MTBF zusammen?
OEE betrachtet die geplante Produktionszeit. Andere Kennzahlen schauen auf einen größeren Zeitraum oder auf einen Teilaspekt:
| Kennzahl | Was sie misst | Formel |
|---|---|---|
| OOE (Overall Operations Effectiveness) | Wie OEE, aber bezogen auf die gesamte Betriebszeit des Werks, einschließlich geplanter Stopps | OEE × (geplante Produktionszeit ÷ Betriebszeit) |
| TEEP (Total Effective Equipment Performance) | Bezogen auf die gesamte Kalenderzeit, 24/7 | OEE × (geplante Produktionszeit ÷ Kalenderzeit) |
| MTTR (Mean Time to Repair) | Wie lange eine Störung im Durchschnitt dauert | gesamte Reparaturzeit ÷ Anzahl der Störungen |
| MTBF (Mean Time Between Failures) | Wie lange eine Maschine im Durchschnitt zwischen zwei Störungen läuft | gesamte Laufzeit ÷ Anzahl der Störungen |
Mikrostopps sind keine eigene Kennzahl. Sie fließen in die Leistung ein. Willst du sie separat sehen, erfasse sie als eigenen Stillstandsgrund.
Fazit
OEE zeigt, wie viel deiner geplanten Zeit tatsächlich gute Produkte hervorbringt. Der Wert liegt nicht in der Zahl, sondern im Grund hinter jedem Verlust. Fang mit einer Linie an, lass den Bediener den Grund eingeben und erweitere erst, wenn es funktioniert.
Du willst wissen, wo deine Linie Zeit verliert? Wir schauen uns gemeinsam eine Linie an und sagen dir ehrlich, was du zuerst messen solltest. Gespräch vereinbaren
Lies auch: Sodiko sieht jetzt, warum seine Abfülllinien stillstehen · Individualsoftware oder Standardsoftware? · Für Fabriken
Quelle: OEE.com, World-Class OEE
Häufige Fragen
Was ist OEE in einem Satz?
OEE ist der Anteil deiner geplanten Produktionszeit, in dem tatsächlich gute Produkte entstehen, bei der Geschwindigkeit, die die Maschine erreichen sollte.
Wie berechnest du OEE?
Multipliziere Verfügbarkeit, Leistung und Qualität. Zum Beispiel 0,90 × 0,85 × 0,95 = 72,7%.
Was ist der Unterschied zwischen OEE und TEEP?
OEE rechnet mit der geplanten Produktionszeit. TEEP rechnet mit der gesamten Kalenderzeit, 24 Stunden am Tag und 7 Tage pro Woche. TEEP zeigt, wie viel Kapazität du ungenutzt lässt.
Brauche ich ein MES, um OEE zu messen?
Nein. Du kannst mit den Daten starten, die deine Maschinen bereits liefern. Dazu reicht eine einfache Bildschirmmaske, in der der Bediener den Grund für einen Stillstand eingibt.
Was hat OEE mit KI zu tun?
KI braucht Daten mit einem Namen, einer Bedeutung und einem Kontext. Stillstände mit dokumentiertem Grund sind genau das. Wer heute OEE sauber misst, schafft die Grundlage dafür, dass KI später Ursachen vorschlagen kann.