Améliorer l’OEE : ce que c’est, comment le calculer et par où commencer
Par Jorg Hendrikx, CEO, VlegelPublié le Mis à jour le Temps de lecture: 6 min
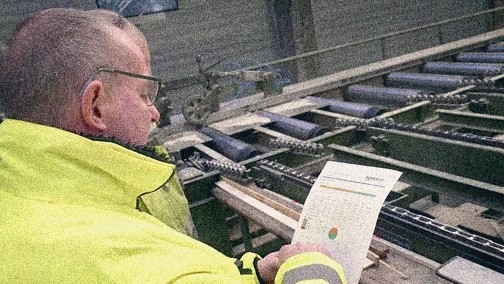
L’OEE (Overall Equipment Effectiveness) montre quelle part de votre temps de production planifié produit réellement des pièces conformes. Un OEE de 72% signifie que, sur 100 minutes planifiées, 72 produisent des pièces conformes, à pleine vitesse. Les 28 autres minutes sont perdues en arrêts, en ralentissements ou en rebuts.
Que mesure l’OEE ?
L’OEE combine trois types de pertes :
- Disponibilité : pendant quelle part du temps planifié la machine tourne-t-elle réellement ? On compte ici les arrêts, les pannes et les changements de série.
- Performance : tourne-t-elle à la vitesse prévue ? On compte ici les ralentissements et les micro-arrêts.
- Qualité : quelle part de sa production est conforme ? On compte ici les rebuts et les reprises.
Comment calculer l’OEE ?
| Facteur | Formule |
|---|---|
| Disponibilité | temps de fonctionnement ÷ temps de production planifié (temps de fonctionnement = temps de production planifié − temps d’arrêt) |
| Performance | (temps de cycle idéal × nombre de pièces produites) ÷ temps de fonctionnement |
| Qualité | pièces conformes ÷ nombre de pièces produites |
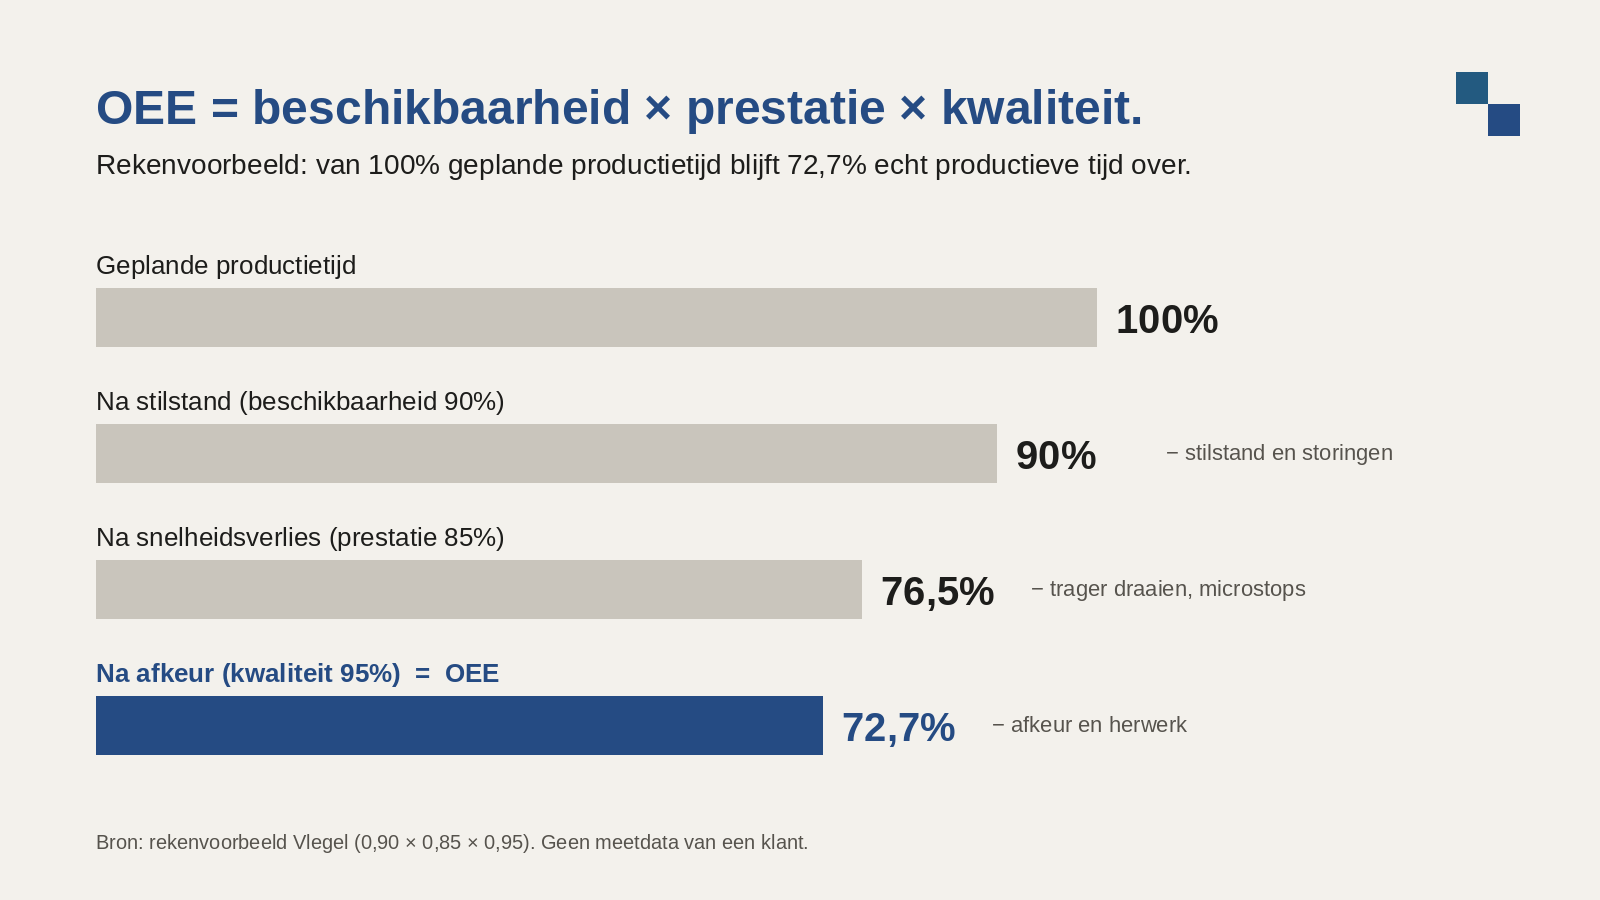
Un exemple de calcul : disponibilité 90%, performance 85% et qualité 95%.
0,90 × 0,85 × 0,95 = 72,7% d’OEE
Trois chiffres qui semblent chacun « assez bons » donnent ensemble un résultat bien moins bon. C’est tout l’intérêt de l’OEE : il révèle les pertes que chaque chiffre, pris isolément, masque.
Qu’est-ce qu’un bon OEE ?
Il n’y a pas de chiffre absolu. On cite souvent 85% comme référence de classe mondiale. Mais la comparaison qui compte, c’est celle avec votre propre ligne le mois dernier. Une ligne avec de nombreux changements de série n’atteindra jamais l’OEE d’une ligne qui fabrique le même produit toute l’année.
Pourquoi mesurer l’OEE ?
- Vous voyez où vous perdez. Arrêts, vitesse ou rebuts : l’OEE montre laquelle de ces trois pertes pèse le plus.
- Vous tirez plus de vos machines actuelles. Chaque point d’OEE gagné, c’est de la production en plus sans investir dans une ligne ou une équipe supplémentaire.
- Votre qualité progresse. Les rebuts font partie du chiffre. Ce qu’on mesure retient l’attention.
- Vous décidez sur la base de chiffres. Une nouvelle machine, plus de maintenance ou un autre planning ? Avec l’OEE par ligne, vous comparez au lieu de deviner.
- Vous gaspillez moins. Moins de rebuts et moins d’heures à tourner à vide, c’est moins d’énergie et de matière première par produit conforme.
Par où commencer pour améliorer l’OEE ?
Un projet OEE sur toutes les lignes à la fois prend du temps et tarde à produire des résultats. Commencez petit :
- Choisissez une ligne et une question. Par exemple : « Pourquoi la ligne 3 s’arrête-t-elle ? »
- Utilisez les données déjà disponibles. La plupart des machines et des PLC savent déjà quand ils tournent et combien ils produisent. Donnez à chaque signal un nom et une signification clairs.
- Laissez l’opérateur saisir la cause. Les données montrent qu’une ligne s’est arrêtée, pas pourquoi. L’opérateur, lui, le sait. Un clic par arrêt suffit.
- Affichez le tout sur un seul écran. L’opérateur voit sa propre ligne, la direction voit toutes les lignes côte à côte.
- Ça fonctionne ? Passez à la ligne suivante. La première ligne sert de modèle pour les autres.
Il y a un autre avantage. Chaque arrêt associé à une cause, c’est un peu de connaissance des pannes qui ne reste plus seulement dans la tête de quelqu’un. Avec assez d’historique, l’IA pourra ensuite proposer une cause probable lors d’un nouvel arrêt, sur la base des événements précédents. L’opérateur décide. Vos données OEE deviennent ainsi la base de l’Industrial AI.
Comment Sodiko s’y est pris ?
Sodiko, une entreprise d’embouteillage de boissons à Diepenbeek, voyait ses lignes s’arrêter, mais ne savait pas pourquoi. Nous avons commencé par les lignes qui disposaient déjà de données. Aujourd’hui, une application d’atelier tourne sur quatre lignes : les machines fournissent les données, l’opérateur saisit sur son écran la cause de chaque arrêt, et l’application calcule l’OEE par ligne. Découvrez le cas Sodiko complet.
Comment situer l’OEE par rapport à l’OOE, au TEEP, au MTTR et au MTBF ?
L’OEE se concentre sur le temps de production planifié. D’autres indicateurs voient plus large, ou ciblent un seul aspect :
| Indicateur | Ce qu’il mesure | Formule |
|---|---|---|
| OOE (Overall Operations Effectiveness) | Comme l’OEE, mais sur tout le temps d’ouverture de l’usine, arrêts planifiés compris | OEE × (temps de production planifié ÷ temps d’ouverture) |
| TEEP (Total Effective Equipment Performance) | Sur la totalité du temps calendaire, 24/7 | OEE × (temps de production planifié ÷ temps calendaire) |
| MTTR (Mean Time to Repair) | La durée moyenne d’une panne | temps total de réparation ÷ nombre de pannes |
| MTBF (Mean Time Between Failures) | Le temps de fonctionnement moyen d’une machine entre deux pannes | temps total de fonctionnement ÷ nombre de pannes |
Les micro-arrêts ne constituent pas un indicateur distinct. Ils sont compris dans la performance. Pour les suivre séparément, enregistrez-les comme une catégorie d’arrêt à part entière.
Conclusion
L’OEE montre quelle part de votre temps planifié produit réellement des pièces conformes. Sa valeur n’est pas dans le chiffre, mais dans la cause de chaque perte. Commencez sur une ligne, laissez l’opérateur saisir la cause et n’étendez le système que lorsqu’il fonctionne.
Vous voulez savoir où votre ligne perd du temps ? Nous examinons une ligne ensemble et vous disons franchement quoi mesurer en premier. Planifier un échange
À lire aussi : Sodiko sait désormais pourquoi ses lignes d’embouteillage s’arrêtent · Logiciel sur mesure ou standard ? · Pour les usines
Source : OEE.com, World-Class OEE
Questions fréquentes
Qu’est-ce que l’OEE en une phrase ?
L’OEE est le pourcentage de votre temps de production planifié qui produit réellement des pièces conformes, à la vitesse prévue pour la machine.
Comment calculer l’OEE ?
Multipliez la disponibilité, la performance et la qualité. Par exemple : 0,90 × 0,85 × 0,95 = 72,7%.
Quelle est la différence entre l’OEE et le TEEP ?
L’OEE se calcule sur le temps de production planifié. Le TEEP se calcule sur la totalité du temps calendaire, 24 heures par jour et 7 jours par semaine. Le TEEP montre la capacité que vous laissez inutilisée.
Ai-je besoin d’un MES pour mesurer l’OEE ?
Non. Vous pouvez commencer avec les données que vos machines fournissent déjà et un simple écran sur lequel l’opérateur saisit la cause d’un arrêt.
Quel est le lien entre l’OEE et l’IA ?
L’IA a besoin de données avec un nom, une signification et un contexte. Des arrêts associés à une cause, c’est exactement cela. Bien mesurer l’OEE aujourd’hui, c’est poser les bases pour que l’IA puisse proposer des causes demain.